您的位置>首页 >襄垣当地产品新闻 >
注塑产品附近塑料注塑件加工厂选择我们没错
- 更新时间: 2026-11-15 05:38:12 ip归属地:长治,天气:阴转小雨,温度:2-11 浏览次数:9
- 产品报价: 电议
- 小起订: 电议
- 供货总量: 电议
- 运费说明: 电议
以下是:长治市襄垣县注塑产品附近塑料注塑件加工厂选择我们没错的产品参数
| 产品参数 |
|---|
| 产品价格 | 电议 |
|---|
| 发货期限 | 7天内 |
|---|
| 供货总量 | 9999 |
|---|
| 运费说明 | 电议 |
|---|
| 小起订 | 10 |
|---|
| 质量等级 | A |
|---|
| 是否厂家 | 是 |
|---|
| 产品材质 | PE PP PA POM PEEK PPS PU |
|---|
| 产品品牌 | 铭诺 |
|---|
| 发货城市 | 河北衡水 |
|---|
| 产品产地 | 河北衡水 |
|---|
| 加工定制 | 是 |
|---|
| 可售卖地 | 全国 |
|---|
| 产品颜色 | 定制 |
|---|
| 质保时间 | 180天 |
|---|
| 适用领域 | 各种机械设备 |
|---|
| 是否进口 | 否 |
|---|
| 质量认证 | 合格 |
|---|
| 范围 | 注塑产品附近塑料注塑件加工厂供应范围覆盖山西省、长治市、襄垣县、屯留区、平顺县、黎城县、壶关县、长子县、武乡县、沁县、沁源县、潞城区等区域。 |
|---|
导读【铭诺】业务覆盖多元场景,提供以下产品和服务:
潞城尼龙轮、
沁源氟橡胶圈、
黎城氟胶垫、
武乡[硅橡胶垫]等。
注塑产品附近塑料注塑件加工厂选择我们没错_
铭诺橡塑制品(长治市襄垣县分公司),固定电话:
【18631871991】,移动电话:
【18631871991】,联系人:
杜鑫鑫,长治市襄垣县西街与府前路交叉口西120米金龙贸易中心6幢。 山西省,长治市,襄垣县 襄垣县,隶属于山西省长治市,位于山西省东南部,长治市正中,太行山西麓,上党盆地之北,东以仙堂山、黄岩山与黎城县分界;西以石磴山和沁县相连;南以五阳山、麓台山、磨盘山、五赞山分别与潞城区、潞州区、屯留区接壤;北和武乡县为邻。介于东经112°42′—113°14′,北纬36°23′—36°44′之间,总面积1178平方千米。截至2022年10月,襄垣县辖9个镇,另设有1个开发区。截至2022年末,襄垣县常住人口为26.0081万人。
我们为您呈现了一部精彩绝伦的注塑产品附近塑料注塑件加工厂选择我们没错产品视频,让您感受产品的独特之处。
以下是:长治襄垣注塑产品附近塑料注塑件加工厂选择我们没错的图文介绍

长治襄垣注塑产品 制品透明度不良的方法 制品透明度不良的原因“ 1-1 模具型腔光洁度不足 1-2异种材料,异物的混入 1一3材的吸 1-4材分解 15小 相关联的知识 2-1 表面如果不光滑,在表面上反光就散乱,透明度就变坏,请参考光洁度不良这一节2一2由于异种材料,异物,黑条,银条等因素也是引起透明度不良的原因解决方法 3一1 即时:降低加热料简温度,对材料进行干燥 3一2短期: 对模具研,提高模具光洁度 由于材料的差异 4一1 易分解以及吸湿的材料容易引起透明度不良的缺陷


铭诺橡塑制品(长治市襄垣县分公司)是集产品研发、设计、生产、销售于一体的的公司. 主要产品有 襄垣本地ABS塑料件注塑加工厂、襄垣塑料垫片注塑,产品特点:价格有优势、制作精美,品质优良,可以更好的展示贵公司的产品。服务客户。企业经营方针为:良心品质、爱心价格。企业准则为:品质、品行、品德、品牌。


长治襄垣本地注塑产品 解决的方法 3-1即时:提高模具温度,加料简温度,提高射出压力,在分型面加上气体逸出槽(深度0.020.04mm)宽 5~10mm32短期的:加大浇口,加大流边,在每模出数多的场合,那个型脑缺料就扩大那个型脑的浇口,还有改变流边的配置,加上气体逸销,提高模具的光洁度。 3-3长期的:避免设计制品厚度的不同,在制品厚度厚的地方附加浇口,了解使用制品的场合,合适的话尽量使用流动性好的材料。


长治襄垣注塑产品 立生波流纹的原肉 1-1 因开始冷却固化的树脂进入了模腔 1-2 模具温度太低 相关联的知识: 2-1在注口,溜边中冷却的树脂在半固化状态进入模腔,一同模具接触马上固化,然后再进入深度模腔而形成了波流状态。 2一2 因制品厚度的不同也容易产生波流纹 解决的方法 3-1 即时:提高料筒温度,提高模具温度 3-2 短期:提高模具的光洁度。 3-3长期:把材料改成流动性好的材料 四.根据材料的不同 4一1流动性好的材料不易形成波流纹4-2 聚苯乙烯形成波流纹的原因至今还不太清楚。

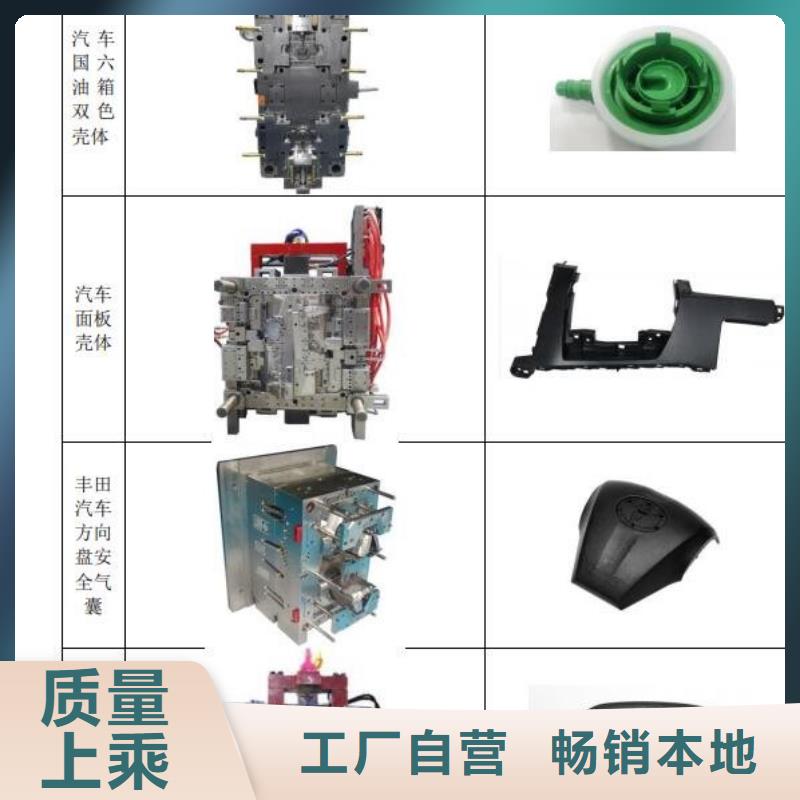
总结 您是想要在长治市襄垣县采购高质量的注塑产品附近塑料注塑件加工厂选择我们没错产品吗?铭诺橡塑制品(长治市襄垣县分公司)是您的不二之选!我们致力于提供品质保证、价格优惠的注塑产品附近塑料注塑件加工厂选择我们没错产品,品种齐全,不断创新,致力于满足广大客户的多种需求,联系人:杜鑫鑫-【18631871991】,地址:《长治市襄垣县西街与府前路交叉口西120米金龙贸易中心6幢》。